

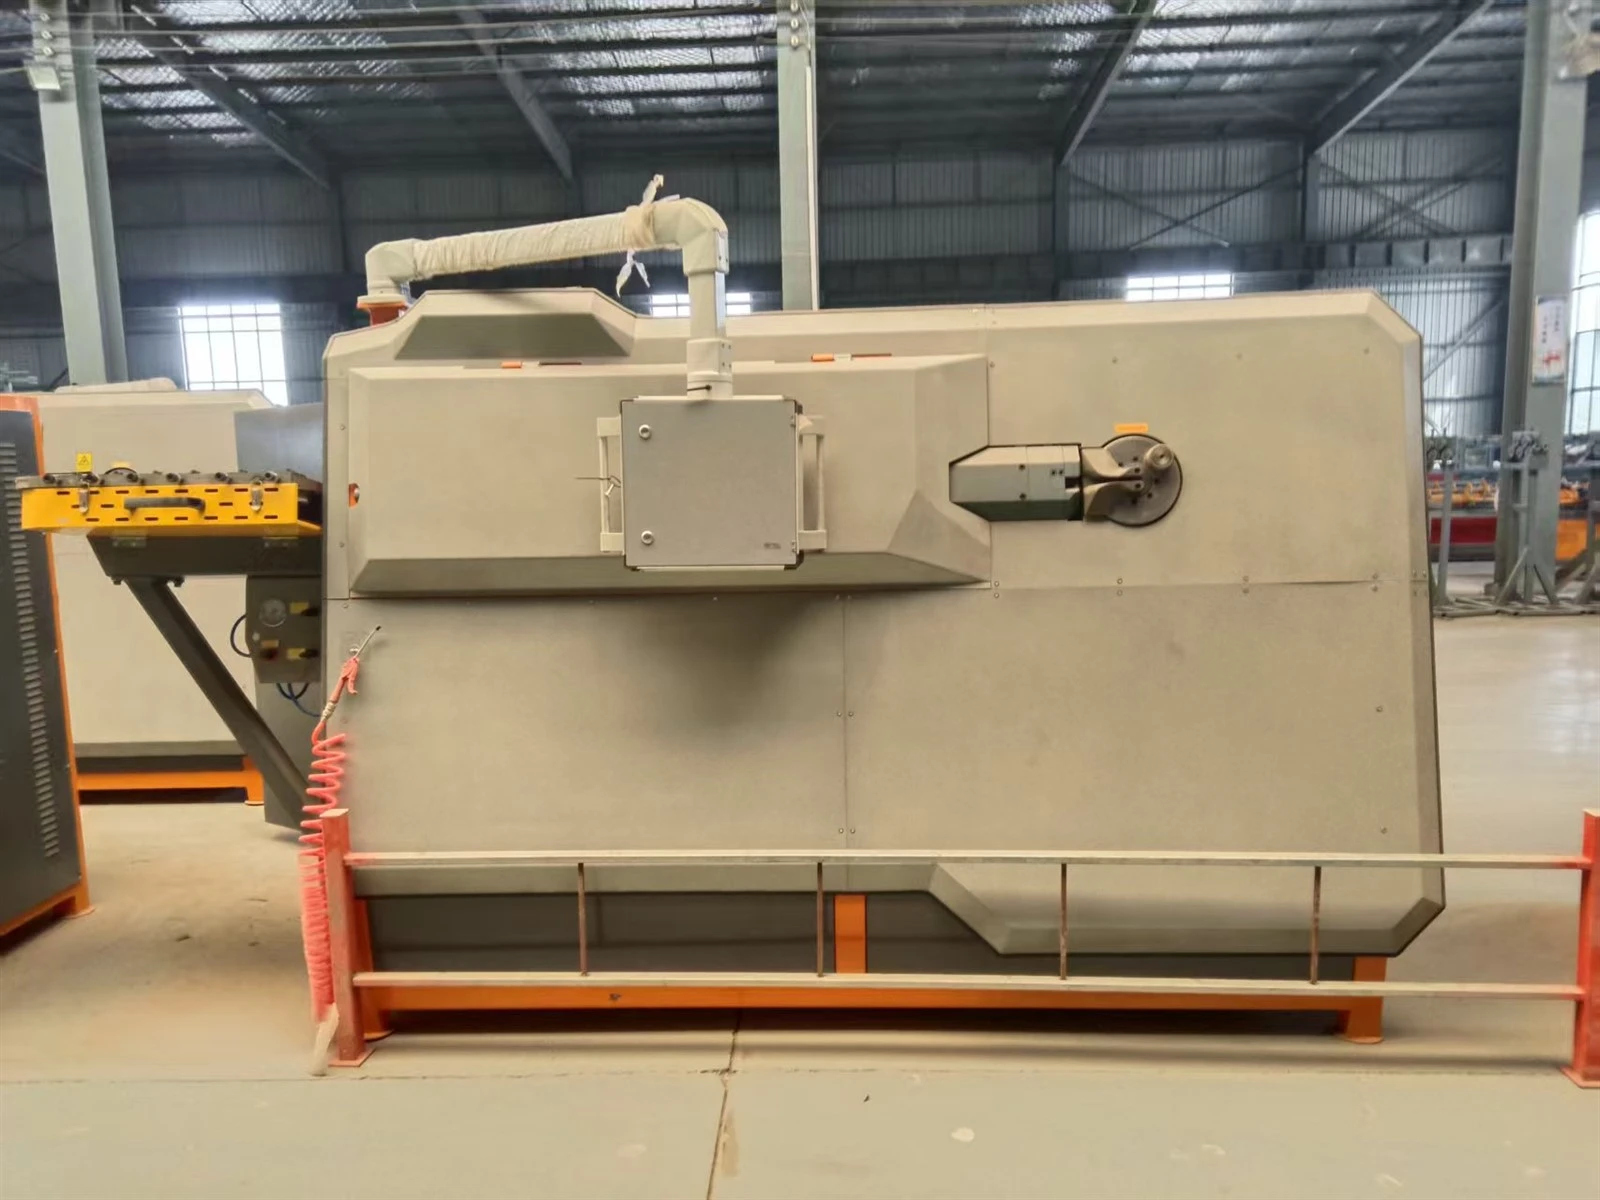
Omáquina para dobrar e enrolar barras de açoé um tipo de equipamento especializado dedicado ao processamento de pequenas peças conformadas, como aros e ganchos de barras de aço. Através da coordenação de transmissão mecânica e sistemas de controle numérico, possibilita a dobra e conformação automática de barras de aço com diâmetros variando de φ4 a 32mm. É utilizado principalmente para a produção de aros em vigas, colunas, lajes e outros componentes estruturais de edifícios. Comparado com a dobragem manual tradicional (que depende de ferramentas como chaves inglesas e dobradores manuais), supera completamente os problemas de baixa eficiência, baixa precisão e alta intensidade de trabalho.
Principais tecnologias e vantagens de desempenho
Recursos de arquitetura técnica
A estrutura central do equipamento consiste em quatro unidades principais: sistema de endireitamento, mecanismo de dobra, sistema de controle e módulo de corte. Diferentes modelos variam em configuração de acordo com seu nível.
Modelo CNC-de última geração:
Equipado com conjuntos de rodas de endireitamento duplo horizontais e verticais e quatro conjuntos de rodas de tração, é acionado por servomotores importados para operações de endireitamento e dobra. O braço dobrador pode girar e se estender em alta velocidade e, junto com o mecanismo de corte, consegue o processamento integrado deendireitamento – comprimento fixo – dobramento do arco – corte.
O sistema de controle suporta programação gráfica para até 60 curvas, pode armazenar dezenas de milhares de formatos de produtos e permite a produção contínua de estribos de diferentes especificações sem ajustes mecânicos.
Principais destaques do desempenho
Avanço de eficiência:
O modelo básico pode processar de 500 a 600 estribos por hora, dobrando barras de aço de 10 a 14 mm de quatro a cinco vezes mais rápido que o trabalho manual. O-modelo CNC de última geração oferece produtividade ainda maior. Em um projeto de construção pré-fabricada, ela concluiu o processamento de 2.000 estribos de φ8 mm em um único turno de 8{11}}horas, oito vezes a eficiência de uma equipe manual.
Precisão controlável:
O modelo CNC atinge um erro de ângulo de curvatura de ±1 grau e um erro de comprimento de ±2mm através do posicionamento servo. O modelo básico também mantém uma precisão angular de ±3 graus, atendendo aos requisitos doCódigo para Aceitação da Qualidade Construtiva de Estruturas de Concreto. O sistema de roda de endireitamento duplo pode controlar o erro de retilineidade das barras de aço em menos ou igual a 1mm por metro, garantindo consistência dimensional dos estribos formados.
Facilidade de operação:
O equipamento geralmente possui uma interface gráfica de operação. O treinamento operacional básico pode ser concluído em 10 minutos, permitindo que os operadores comecem a trabalhar sem treinamento profissional especializado.